


复杂钢结构节点铸钢件 铸钢节点厂家定制生产
复杂钢结构节点铸钢件 铸钢节点厂家定制生产首先很多客户反应,尤其是之前没有接触过有铸钢节点项目
的客户反应,铸钢节点的在投标报价时没有向专业铸钢节点厂家咨询,导致报价太低、重量预估差距太大、
工期预估不足等问题。
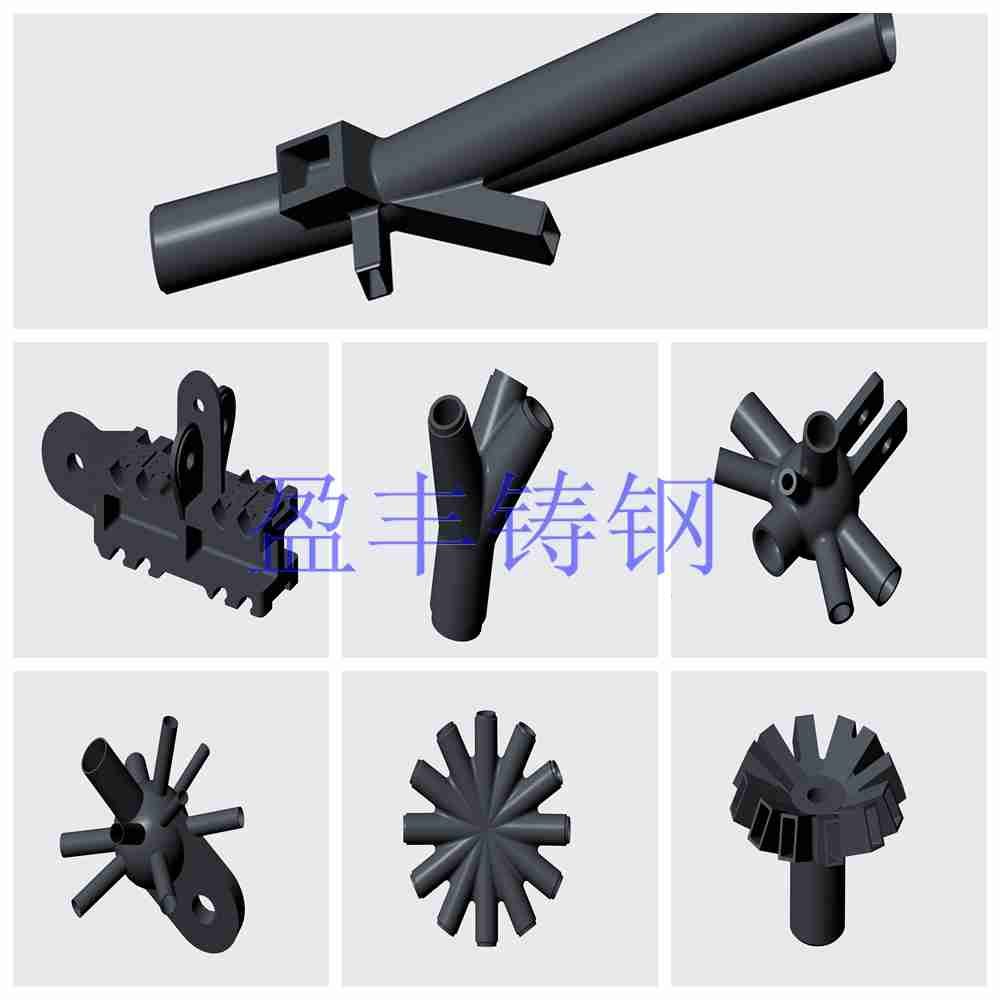
铸钢节点是有别于其他材料的特殊钢构件,铸钢节点需要根据客户提供的图纸和技术要求定制生产,
需要厂家根据客户提供的钢结构模型图结合铸造工艺进行二次深化设计,铸钢节点需要根据杆件尺寸,
最大轮廓尺寸,次大轮廓尺寸以及受力分布情况等等因素对铸钢节点内部型腔进行重新设计,
杆件壁厚从受力小的部分到受力大的部分逐渐增厚的,有的情况中心部位需要做实心处理。铸钢节点
深化图纸需要设计院设计师确认后方可生产。
铸钢节点采用的是砂型消失模复合铸造工艺铸造的,以下是铸钢节点铸造工序步骤
1.制图与模型
拿到铸钢件的图纸后交由厂家专业设计团队去完成铸钢件的加工图纸,根据加工图纸进行数控铣床,
后模型拼装(精确度高)。模型制作完成后会进行尺寸检测,检测无误后进行砂型制作。
2.砂型制作
砂型铸造是一种以砂作为主要造型材料,制作铸型的传统铸造工艺。砂型一般采用重力铸造。
砂型铸造的适应性很广,小件、大件,简单件、复杂件,单件、大批量都可采用。铸钢节点采用复
合铸造在传统的消失模铸造中放入砂芯及成本极高的洛铁黑砂,在铸造杆件交界处 有效减免其内部
变形塌陷和复杂的型腔内夹砂等问题。
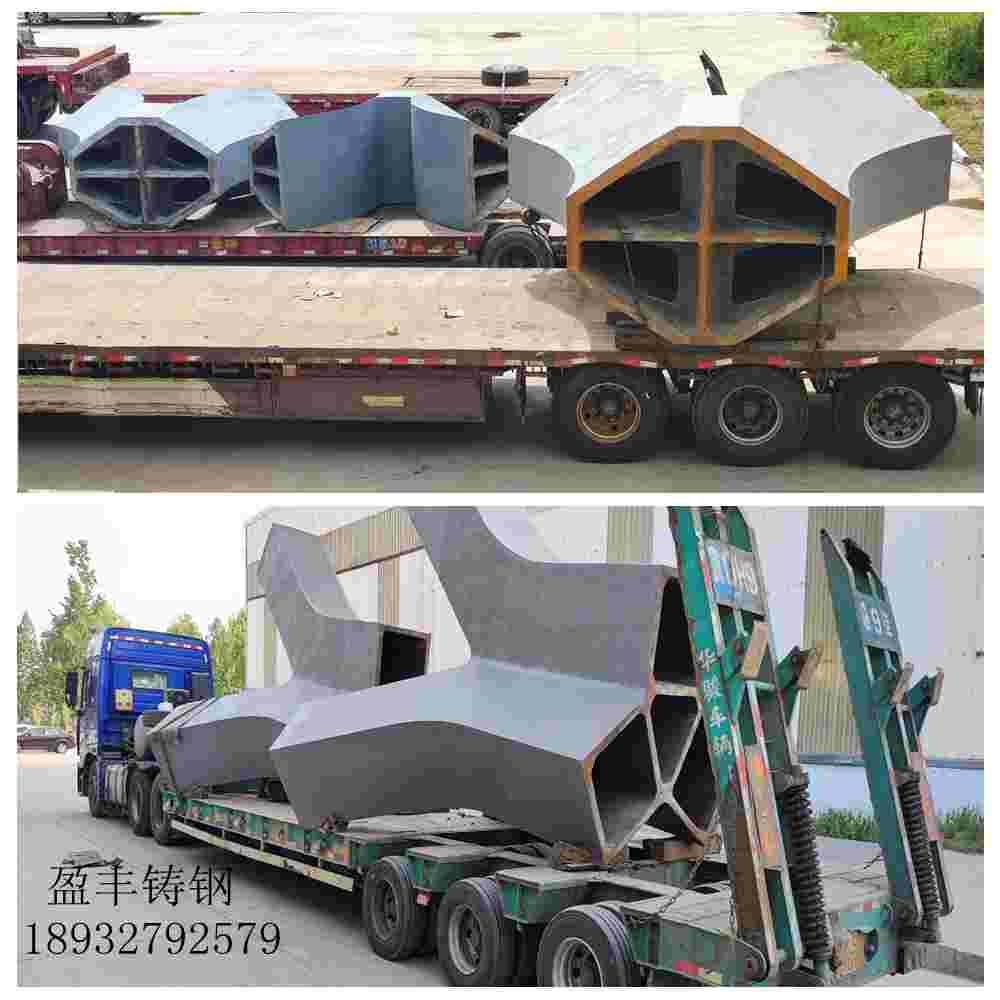
3.冶炼浇铸
采用模拟浇铸系统一个是能有效减少实物浇铸测试浇口冒口位置的浪费 再就是能更好更直观的判断
在什么位置留浇口和冒口能让铸件更完整,角落处无气泡,从根本上提升铸件品质
4.清砂
清砂不只是清理铸件粘砂和表面异物,包括清除浇口、冒口、增肉、拉筋以及割筋、飞边、
毛刺等金属多余物也就是清理铸件除主体意外的所有杂质
5.热处理 正火 退火 淬火 回火 调质
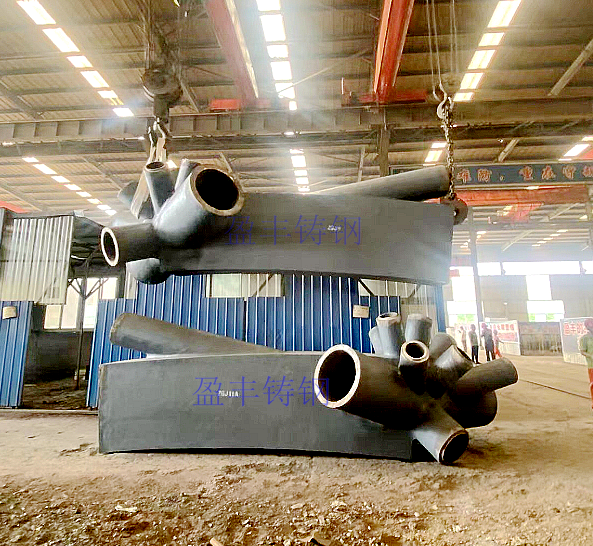
6.打磨
铸件进行热处理后表面会有一层氧化层,便于对后续检测、精修、涂装等的工作,我们的表面处
理方式是抛丸,对于铸件表面不平整或抛丸没有到位的部位,我们要进行人工打磨,以达到铸件
表面的光滑平整。
7.无损检测
铸钢节点不应有裂纹、缩孔等缺陷。对目视检查以及形状和尺寸检查合格的铸钢节点应逐个
进行无损检测。
常规无损检测为磁粉检测和超声波检测。
8.精修
检测完毕如发现有缺陷应进行修补
用高温设备融掉或刨开有气孔或裂缝夹砂等的地方后用特殊焊丝焊条进行修补
修补结束后再次探伤,确认没有缺陷后的成品和首次探伤无缺陷成品交由下一工序进行涂装。
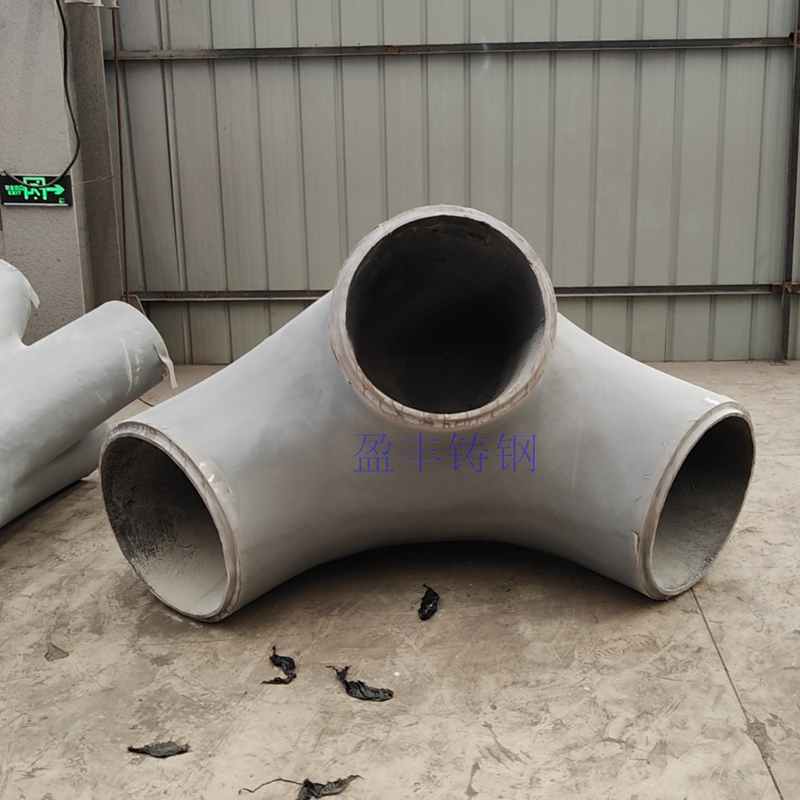
9.涂装
铸钢节点在检验合格后应进行防腐处理并喷涂环氧富锌底漆两遍,有特殊要求的可另行商议。焊缝区域30mm内不
得涂装。每个铸钢节点表面上标有明显标记(可铸有或打上标记)
铸钢节点出厂时配有质量保证书、合格证、尺寸检测合格报告、磁粉及超声波检测合格报告
复杂钢结构节点铸钢件 铸钢节点厂家定制生产
