


铸钢节点比焊接节点有诸多优势,相对而言,使用范围更广。铸钢节点生产难度较大,选择合理的铸造工艺非常重要。
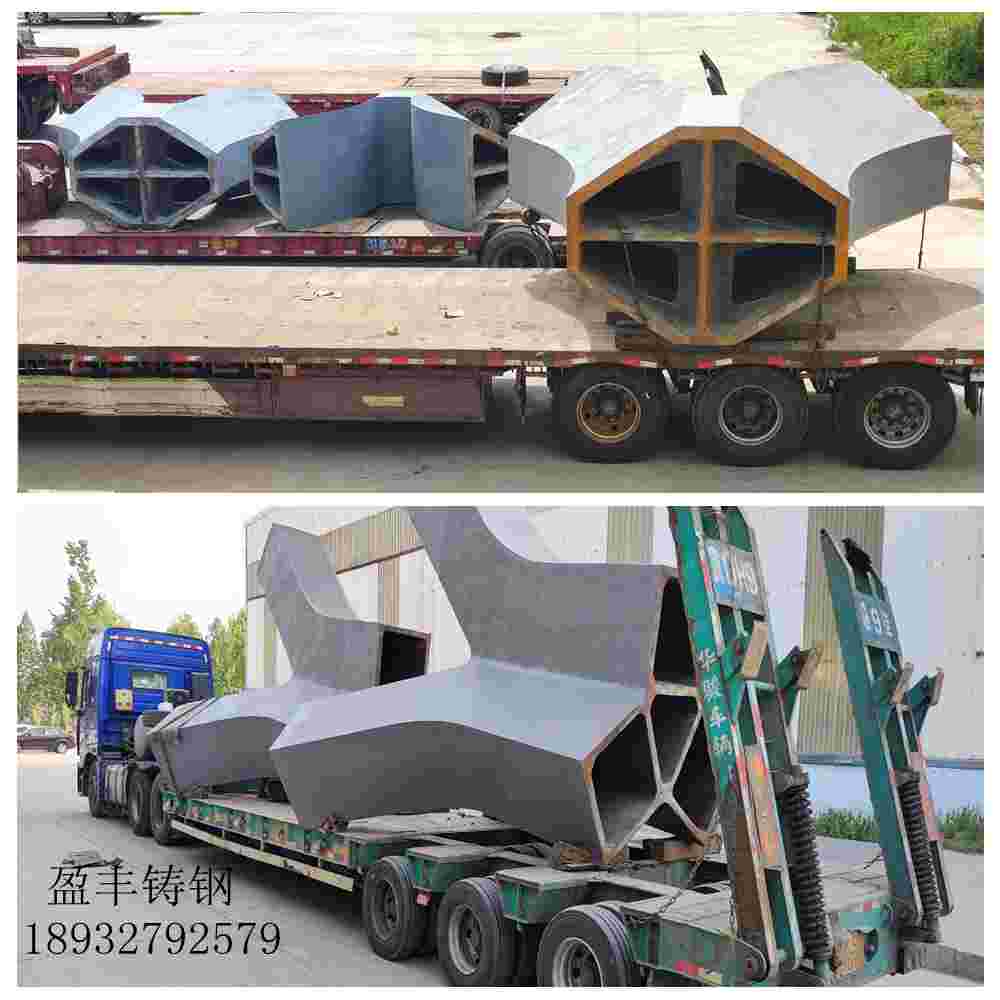
铸钢节点常见的铸造方法是:
1、砂型铸造
主要采用水玻璃砂铸造工艺,其能够获得优质的铸件质量,且无毒无害,比较适合铸钢节点这种大型铸钢件的生产。
但是该工艺一般采用木模造型,随着节点形状多样化,木模造型、造芯比较困难,并且铸钢节点大都是单件生产,木料浪费严重;
节点形状复杂,浇注工艺参数设计不当容易出现废品。
2、消失模铸造
该工艺不需要制芯、分型、取模等步骤,适合生产复杂铸件。但是模样的燃烧产物中C原子会向铸件表面渗透,
使铸件表面产生增碳或碳夹杂等缺陷,而铸钢节点要求具有可焊接性,这对表面质量和化学成分要求很高,消失模铸造不易满足此要求;
再者,泡沫模样在造型、紧实等过程中,容易变形;并且消失模砂型的强度弱,铸造大型铸件时砂型由于重力作用可能会造成铸件变形。
因此,单纯的消失模铸造并不能很好地满足铸钢节点的生产要求。
3、复合铸造工艺
是将砂型铸造与消失模铸造结合起来,发挥两种铸造工艺的优势、避免各自的不足,可以很好地适应于铸钢节点的铸造。
具体原理是原节点薄壁部位用木模制作砂芯,节点外轮廓模样用泡沫代替木模来制作;实心泡沫按照水玻璃砂造型,
硬化后将泡沫取出,之后将木制砂芯下入就可以合箱浇注了。
复合铸造工艺既利用了泡沫模样的成本低、设计自由度高的优势,也保留了砂铸充型平稳的优点,所铸的铸钢节点成分和尺寸稳定,
避免了变形和碳夹杂等缺陷。复合铸造工艺是近年生产铸钢节点比较常用的一种铸造工艺。
